Le refroidissement intervient tout au long du processus de brassage de la bière. Les différentes étapes du brassage nécessitent des objectifs de refroidissement, des supports et des équipements spécifiques. De manière générale, on peut distinguer trois phases principales : le refroidissement du moût, le contrôle de la température de fermentation et le refroidissement de la bière claire en vue de sa maturation et de son stockage.
Refroidissement du moût – L'étape cruciale après l'ébullition
Après l'ébullition, le moût reste à une température élevée. Il ne peut pas être transféré directement dans les cuves de fermentation et doit être refroidi rapidement jusqu'à la température de fermentation. Les échangeurs de chaleur à plaques constituent l'équipement standard dans ce cas ; il existe des modèles à refroidissement en une étape et en deux étapes, que vous avez déjà étudiés.
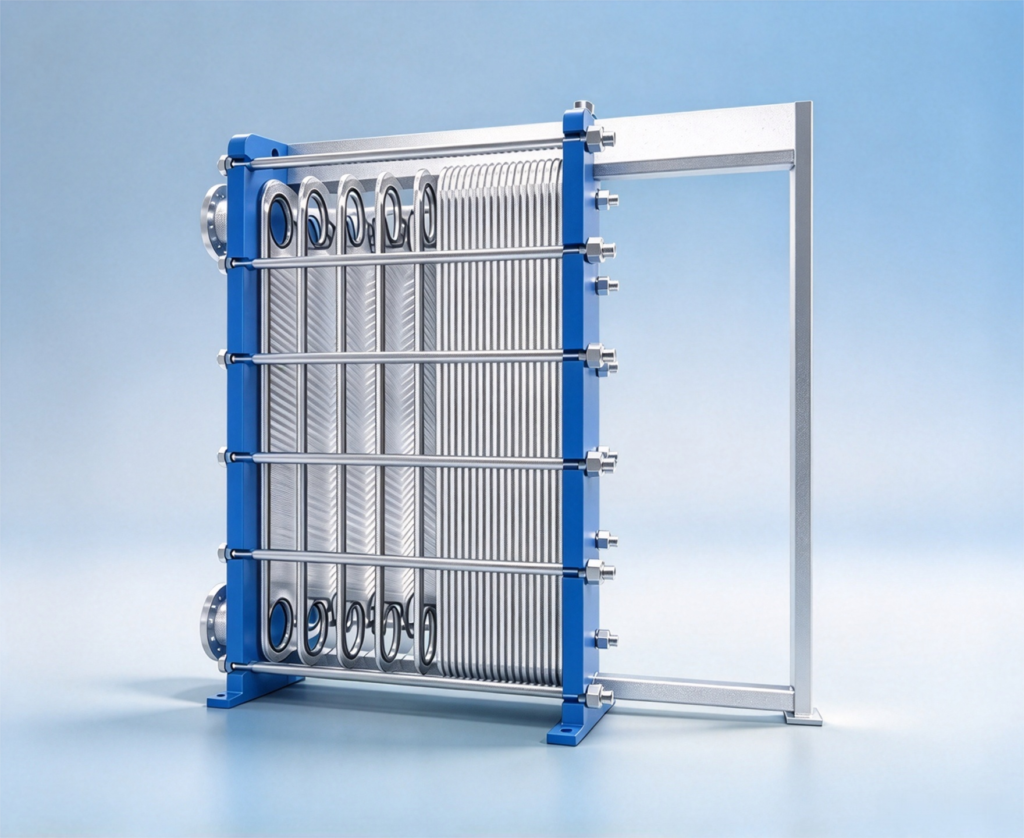
Dans le système de refroidissement en deux étapes, l'échange thermique est divisé en deux phases. Lors de la première phase, de l'eau du robinet ordinaire est utilisée pour le pré-refroidissement, ce qui permet d'amener le moût chaud à une température intermédiaire. L'eau du robinet absorbe la chaleur et se réchauffe ; cette eau chaude recyclée peut ensuite être réutilisée pour le brassage ou le lavage, ce qui permet de réaliser d'importantes économies d'énergie thermique. Dans la deuxième section, un liquide de refroidissement à base de glycol continue de refroidir le moût jusqu’à ce que la température de fermentation souhaitée soit atteinte. Après avoir absorbé la chaleur, le glycol retourne vers le refroidisseur pour y être refroidi à nouveau et remis en circulation. Cette solution offre une excellente récupération de chaleur et réduit la charge sur les groupes frigorifiques ; elle est largement adoptée par les brasseries de moyenne et grande taille.
Dans le cas d'un refroidissement en une seule étape, l'eau glacée pré-refroidie échange de la chaleur avec le moût chaud à l'intérieur de l'échangeur de chaleur à plaques, ce qui permet de mener à bien l'ensemble du processus de refroidissement en un seul passage. L'eau chauffée après l'échange thermique peut être utilisée directement pour le rinçage. Ce système présente une structure plus simple, avec moins de canalisations et un entretien plus aisé, ce qui convient à la plupart des brasseries artisanales de petite et moyenne taille.
Un refroidissement rapide est indispensable pour le moût. Il permet de réduire la durée de maintien à haute température, de limiter l'oxydation du moût et, associé aux cuves de tourbillonnement, de séparer les dépôts chauds des dépôts froids.
Refroidissement et régulation de la température des cuves de fermentation
Une fois le moût refroidi et transféré dans la cuve de fermentation, la levure dégage de la chaleur en continu pendant la fermentation. Sans un système efficace d'évacuation de la chaleur, la température augmentera fortement, ce qui altérera le goût de la bière et provoquera une fermentation anormale.
Les fermenteurs coniques sont équipés d'enveloppes à glycol, généralement divisées en plusieurs sections indépendantes sur le cylindre et le cône. Une solution de glycol à basse température sert de fluide de refroidissement et circule depuis le groupe frigorifique. Des capteurs de température situés à l'intérieur de la cuve transmettent des données en temps réel au système de contrôle, qui régule automatiquement la vanne de débit de glycol afin d'assurer un contrôle de température par zone.
La production de chaleur atteint son maximum pendant la phase de fermentation intense ; les besoins en refroidissement sont donc plus importants. Des points de consigne de température plus bas seront appliqués pour les phases ultérieures de la fermentation et la réduction du diacétyle. Pour les cuves de fermentation en plein air, il faut tenir compte de la charge thermique supplémentaire due au rayonnement solaire et aux conditions météorologiques extrêmes. Des couches d'isolation plus épaisses sont utilisées pour éviter les pertes de froid.
Dans la plupart des cas, l'ammoniac n'entre pas en contact direct avec le moût. Les refroidisseurs à ammoniac ne refroidissent que le glycol, qui circule ensuite dans les chemises des cuves pour un échange thermique indirect, ce qui est plus sûr et garantit l'hygiène du processus de brassage.
Refroidissement post-fermentation : conditionnement, filtration et cuve de bière claire
Après la fermentation primaire, la bière doit subir un conditionnement et une maturation à basse température. Dans un environnement froid et stable, la levure et les sédiments fins se déposent progressivement, rendant la bière plus limpide. Les cuves de bière claire et les cuves de stockage à double enveloppe permettent de maintenir la basse température requise pour cette étape de conditionnement à froid.
De nombreuses brasseries refroidissent à nouveau la bière avant la filtration. La basse température favorise la précipitation des impuretés, ce qui améliore l'efficacité de la filtration et permet d'obtenir une bière plus limpide. Avant la mise en bouteille, un refroidissement est également effectué afin de maintenir une teneur stable en dioxyde de carbone dans la bière et d'éviter une fuite excessive de CO₂.
Assistance technique de base en matière de réfrigération pour l'ensemble du système
Toutes les sections de refroidissement utilisent des groupes frigorifiques à glycol comme source de froid. Fonctionnant selon le principe de la réfrigération par compression de vapeur, le groupe frigorifique refroidit le fluide caloporteur à base de glycol. Le glycol refroidi est acheminé par des conduites isolées vers les échangeurs de chaleur à plaques, les chemises des cuves de fermentation et celles des cuves de clarification. Après avoir absorbé la chaleur, le glycol réchauffé retourne vers le groupe frigorifique pour être refroidi à nouveau, dans un circuit fermé.
Brève comparaison des fluides de refroidissement courants
L'eau du robinet n'est utilisée que pour le pré-échange thermique et ne permet pas de maintenir une température suffisamment basse pour la fermentation. L'eau glacée est principalement utilisée pour le refroidissement en une seule étape du moût. La solution de glycol est le fluide de refroidissement le plus répandu dans les brasseries, grâce à son point de congélation bas. Elle fonctionne de manière fiable à des températures inférieures à zéro et est idéale pour le contrôle à long terme de la température des cuves de fermentation.
Résumé du processus de travail simplifié
Moût chaud après ébullition → Échangeur de chaleur à plaques (échange thermique eau + glycol) → Refroidissement à la température de fermentation et transfert vers les cuves de fermentation Chaleur dégagée pendant la fermentation → Le glycol présent dans les chemises des cuves évacue l'excès de chaleur → Température de fermentation stable Fin de la fermentation → Refroidissement par les chemises des cuves de stockage pour la maturation à froid et la sédimentation → Bière refroidie pour la filtration et le conditionnement