Tras la ebullición, el mosto caliente contiene una gran cantidad de sólidos finos en suspensión conocidos como «hot trub». Muchos cerveceros saben que el mosto no puede enviarse directamente a los enfriadores de placas o a los fermentadores tras la ebullición, y que el remolino es un paso necesario. Aun así, algunos cerveceros se limitan a seguir esta rutina sin comprender el mecanismo de separación o subestimando los efectos negativos que se producen cuando el «hot trub» llega a los fermentadores.
La cuba de remolino es un recipiente específico de la sala de cocción destinado a la separación en caliente de los residuos de malta, lo cual es fundamental para garantizar una calidad constante del mosto.
Sedimentación centrífuga: principio fundamental del «Whirlpool»
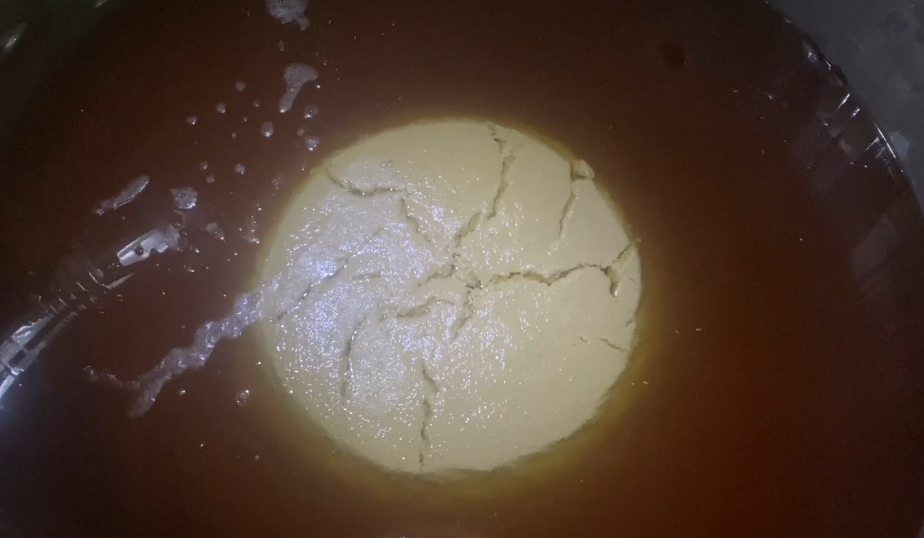
El mosto caliente, tras la ebullición, entra en el depósito de forma tangencial a un caudal controlado. La entrada tangencial hace que el mosto gire a lo largo de la pared del depósito y forme un vórtice constante, similar al que se produce cuando el agua se escurre por un fregadero. Durante la rotación, las partículas densas y calientes de los sedimentos son empujadas hacia el centro del depósito por la fuerza centrífuga. Las partículas chocan y se agrupan, aumentando su peso de forma continua.
Cuando la gravedad supera la flotabilidad del mosto, los sedimentos se depositan en el centro del fondo del depósito y se apilan formando un cono de sedimentos compacto, también denominado «cono de trub». El mosto claro se extrae por la salida superior, alejada de la zona de sedimentos, y se transfiere a intercambiadores de calor de placas para su enfriamiento. En este proceso no se requiere ningún medio filtrante. La separación sólido-líquido se consigue mediante la mecánica de fluidos. Funciona de forma rápida y suave, conservando los delicados aromas del mosto sin pérdidas excesivas.
¿Qué es el «Hot Trub»?
El «trub caliente» son sólidos en suspensión que se generan durante la ebullición del mosto y que están compuestos principalmente por proteínas desnaturalizadas, complejos polifenólicos, restos finos de lúpulo y minúsculas partículas de malta. Tras una ebullición prolongada a alta temperatura, las proteínas solubles del mosto se desnaturalizan y se unen a los polifenoles, formando innumerables partículas diminutas que flotan en el líquido. Estas partículas son tan finas que la sedimentación natural tarda horas en producirse y los resultados de separación son deficientes.
El mosto turbio tras la sedimentación natural no se adapta al programa de varias elaboraciones al día. Es importante distinguir entre los sedimentos en caliente y los sedimentos en frío. Los sedimentos en caliente se forman a alta temperatura tras la ebullición, mientras que los sedimentos en frío se precipitan al enfriar el mosto. Se diferencian en su composición, en la fase de formación y en los métodos de tratamiento.
Problemas causados por los sedimentos en los fermentadores
Para ahorrar tiempo en el proceso de elaboración, algunas cervecerías nuevas acortan el tiempo de permanencia en el whirlpool o se saltan esta etapa por completo, enviando el mosto turbio directamente al enfriamiento y a la fermentación. Se trata de un error habitual y costoso.
En primer lugar, los sedimentos calientes pueden envolver las células de levadura e impedir el contacto entre estas y el azúcar fermentable. El crecimiento y el metabolismo de la levadura se vuelven inestables. La velocidad de fermentación varía, la reducción del diacetilo se ralentiza, el tiempo de maduración se alarga y puede producirse una fermentación incompleta con un alto contenido de azúcar residual.
En segundo lugar, los sedimentos que se depositan en el cono se descomponen lentamente y desprenden sabores indeseables a hierba y astringentes. Esto estropea el perfil de sabor limpio del mosto y aporta una aspereza áspera y persistente a la cerveza terminada.
En tercer lugar, los residuos de sedimentos se adhieren a las paredes del fermentador y al fondo cónico de las botellas, lo que dificulta enormemente la limpieza. Si la limpieza CIP no logra eliminarlos por completo, los sedimentos restantes se pudrirán e introducirán bacterias, lo que aumentará el riesgo de contaminación de todo el lote.
En cuarto lugar, el mosto con gran cantidad de sedimentos dificulta la filtración posterior. Los sedimentos obstruyen rápidamente las telas, las placas o las membranas filtrantes. Esto acorta la vida útil del filtro, aumenta el coste de los consumibles y reduce la velocidad de filtración.
Consejos clave sobre el proceso para un buen rendimiento de la bañera de hidromasaje
La estabilidad del remolino depende tanto de la estructura del depósito como de los parámetros del proceso. El caudal de entrada del mosto debe ajustarse al volumen del depósito. Un caudal demasiado bajo no permite generar un vórtice lo suficientemente fuerte como para recoger los sedimentos. Un caudal demasiado alto genera turbulencias violentas, lo que remueve los sedimentos sedimentados y los devuelve al mosto claro. Una vez completada la transferencia del mosto, es necesario un tiempo de reposo suficiente antes de extraer el mosto claro, para que las partículas finas tengan tiempo de aglutinarse y sedimentarse.
La salida del mosto claro está colocada cuidadosamente para evitar alterar el cono de sedimentos durante el trasvase. Los tanques industriales de remolino están fabricados en acero inoxidable SUS304 apto para uso alimentario. Las superficies interiores cuentan con un pulido sanitario y soldaduras lisas para eliminar las zonas muertas. Se han previsto puertos CIP para la limpieza integrada. Tras cada elaboración, unos ciclos con ácido, álcali y agua caliente eliminan por completo los residuos de sedimentos para evitar la contaminación cruzada entre lotes. Los tanques también están equipados con sensores de temperatura, bocas de inspección y puertos de muestreo para la observación y la realización de pruebas.
Remolino frente a filtración: funciones diferentes
Muchos cerveceros noveles confunden el whirlpool con la filtración. Se trata de dos procesos distintos que se realizan de forma secuencial dentro de la sala de cocción. La cuba de filtración o la prensa de filtro de membrana separan las cáscaras del grano usado del mosto antes de la ebullición. El whirlpool se lleva a cabo tras la ebullición, con el objetivo de eliminar los sedimentos calientes que se forman a alta temperatura. El whirlpool solo elimina los sedimentos calientes, no los fríos. Los sedimentos fríos suelen depositarse en los fermentadores durante el acondicionamiento en frío y se eliminan posteriormente mediante filtros de cerveza. Estos dos pasos se complementan para garantizar un mosto limpio.
El whirlpool es una etapa fundamental de separación de fluidos en la elaboración de cerveza. En pocas palabras, la entrada tangencial crea un vórtice estable y la fuerza centrífuga agrupa los residuos calientes dispersos para su sedimentación. Un tanque de whirlpool bien diseñado separa los residuos de forma fiable, reduce los defectos de sabor y los problemas de fermentación, y mantiene la calidad del mosto constante de un lote a otro.